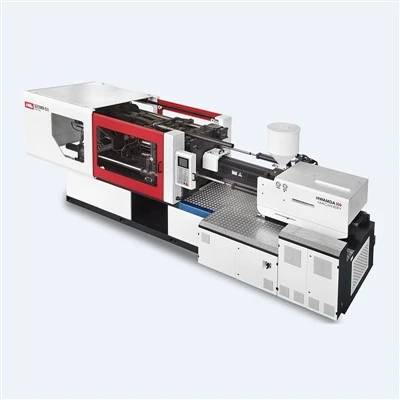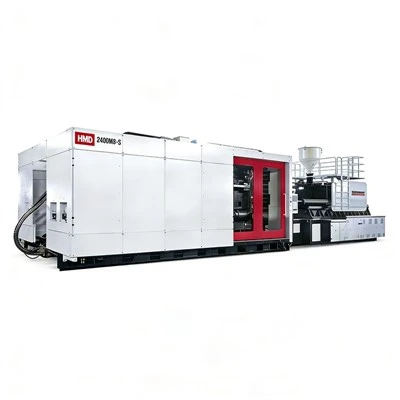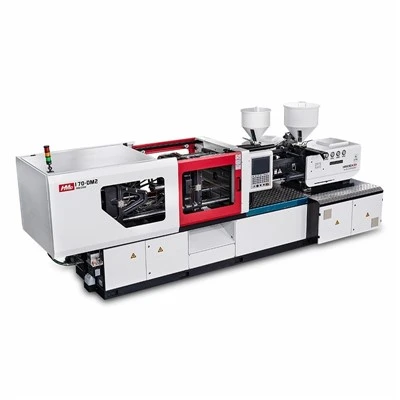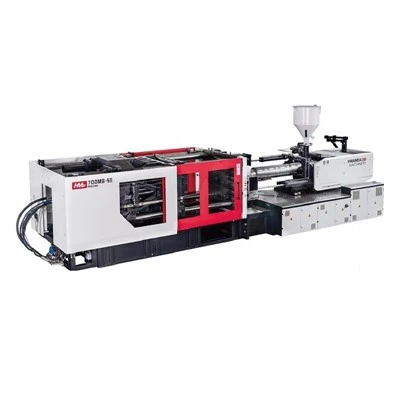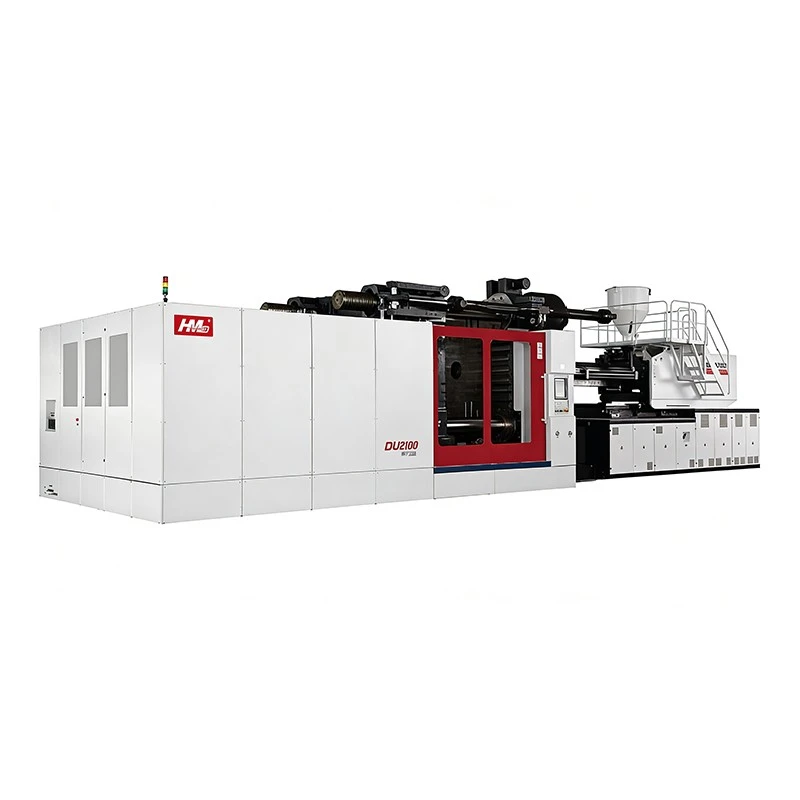
HWAMDA کی ABS انجیکشن مولڈنگ مشینیں آپ کی مخصوص شاٹ صلاحیت، کلیمپنگ فورس، اور زیادہ سے زیادہ پیداواری کارکردگی کے لیے مولڈ کے طول و عرض کے مطابق ترتیب کے ساتھ اعلی اثر مزاحمت، جہتی استحکام، اور پریمیم سطح کی تکمیل فراہم کرتی ہیں۔
HMD1080DU اور HMD1200DU تکنیکی تفصیلات
|
زمرہ |
پیرامیٹر |
یونٹ |
HMD1080DU |
HMD1200DU |
|
جنرل |
بین الاقوامی سائز کی درجہ بندی |
- |
فراہم نہیں کیا گیا۔ |
فراہم نہیں کیا گیا۔ |
|
انجیکشن یونٹ |
نظریاتی انجکشن والیوم |
cm³ |
5,190 |
6,218 |
|
انجیکشن یونٹ |
انجکشن کا وزن (PS، جیسا کہ بیان کیا گیا ہے) |
g |
4,723 |
5,657 |
|
انجیکشن یونٹ |
انجکشن وزن (PS، تبدیل شدہ) |
اوز |
166.6 |
199.5 |
|
انجیکشن یونٹ |
انجیکشن کی شرح |
g/s |
1,138 |
1,096 |
|
انجیکشن یونٹ |
سکرو قطر |
ملی میٹر |
115 |
120 |
|
انجیکشن یونٹ |
انجیکشن پریشر |
ایم پی اے |
153 |
159 |
|
انجیکشن یونٹ |
سکرو L/D تناسب |
- |
21:1 |
21:1 |
|
انجیکشن یونٹ |
اسکرو اسٹروک |
ملی میٹر |
500 |
550 |
|
انجیکشن یونٹ |
اسکرو اسپیڈ (اسٹیپلیس) |
r/min |
0–133 |
0–109 |
|
کلیمپنگ یونٹ |
کلیمپنگ فورس |
kN |
10,800 |
12,000 |
|
کلیمپنگ یونٹ |
مولڈ اوپننگ اسٹروک |
ملی میٹر |
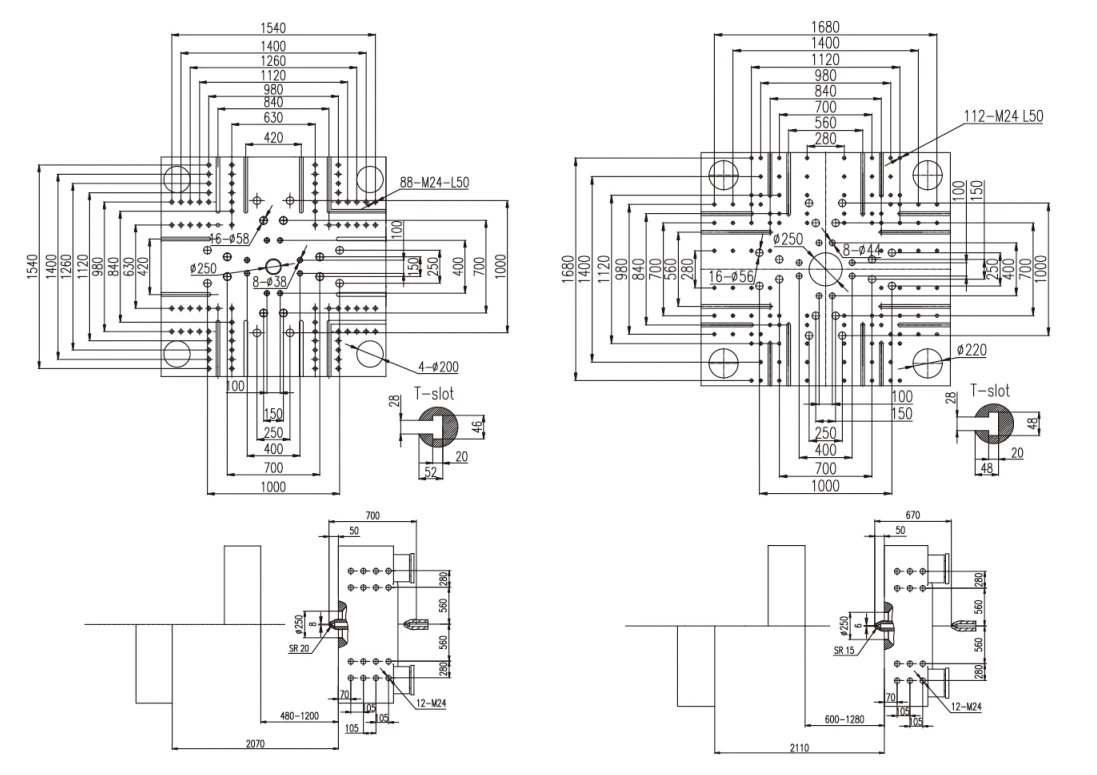
2070/1350 |
2110/1430 |
|
کلیمپنگ یونٹ |
پلیٹن کے طول و عرض (W × H) |
ملی میٹر × ملی میٹر |
1800 × 1660 |
1880 × 1760 |
|
کلیمپنگ یونٹ |
ٹائی بار کی جگہ (W × H) |
ملی میٹر × ملی میٹر |
1260 × 1120 |
1320 × 1200 |
|
کلیمپنگ یونٹ |
زیادہ سے زیادہ دن کی روشنی |
ملی میٹر |
2,550 |
2,710 |
|
کلیمپنگ یونٹ |
مولڈ موٹائی (کم سے کم۔ زیادہ سے زیادہ) |
ملی میٹر |
480–1,200 |
600–1,280 |
|
کلیمپنگ یونٹ |
ہائیڈرولک ایجیکٹر اسٹروک |
ملی میٹر |
330 |
330 |
|
کلیمپنگ یونٹ |
ہائیڈرولک ایجیکٹر فورس |
kN |
230 |
230 |
|
پاور یونٹ |
ہائیڈرولک سسٹم پریشر |
ایم پی اے |
17.5/21 |
16/17.5 |
|
پاور یونٹ |
پمپ موٹر پاور |
کلو واٹ |
62 + 62 + 13 |
60 + 60 + 48 + 17 |
|
پاور یونٹ |
ہیٹر پاور |
کلو واٹ |
65.9 |
75 |
|
پاور یونٹ |
ٹمپریچر کنٹرول زونز کی تعداد |
- |
7 |
7 |
|
دیگر وضاحتیں |
آئل ٹینک کی گنجائش |
L |
1,300 |
1,800 |
|
دیگر وضاحتیں |
مشین کے طول و عرض (L × W × H) |
m × m × m |
10.5 × 3.6 × 3.5 |
11.8 × 3.7 × 3.32 |
|
دیگر وضاحتیں |
مشین کا وزن |
کلو |
50,000 |
60,000 |
مشین کی اہم خصوصیات
خصوصی سکرو اور بیرل:20:1 سے 24:1 L/D بائمیٹالک اسکرو مکسنگ عناصر کے ساتھ ضرورت سے زیادہ قینچ گرمی کے بغیر رنگ/شعلہ retardant بازی کو یقینی بناتا ہے۔
صحت سے متعلق تھرمل کنٹرول:پی آئی ڈی کے زیر کنٹرول سیرامک ہیٹر مادّی کے انحطاط کو روکنے کے لیے ±1 ڈگری کی درستگی کو برقرار رکھتے ہیں (مناسب رال خشک کرنا ضروری ہے)۔
ہائی رگڈیٹی کلیمپنگ:FEA-آپٹمائزڈ کاسٹ اسٹیل پلیٹنز اور پانچ نکاتی ٹوگل انحراف کو کم سے کم کرتے ہیں، درست مولڈ مماثلت اور جہتی مستقل مزاجی کو یقینی بناتے ہیں۔
سروو ہائیڈرولک ڈرائیو:توانائی کے استعمال کو بہتر بناتے ہوئے شاٹ ویٹ فرق کو ±0.3% سے کم یا اس کے برابر کرنے کے لیے درست دباؤ سے بہاؤ سوئچ اوور فراہم کرتا ہے۔
اسمارٹ کنٹرولز اور آٹومیشن:روبوٹک ٹیک آؤٹ اور کنویئرز کے لیے مکمل مطابقت کے ساتھ ترکیب کے انتظام اور الارم کو سپورٹ کرتا ہے۔
ABS مشین کی ترتیب
پہننے اور سنکنرن مزاحمت:ہم رگڑنے والے شیشے کے فائبر سے تقویت یافتہ ABS اور شعلہ retardant (V-0 درجہ بندی) ریزوں سے corrosive off-gassing سے بچانے کے لیے nitrided یا bimetallic سکرو اور بیرل کنفیگریشن پیش کرتے ہیں۔
کور پل اور ایئر بلو سسٹم:ہماری مشینیں انٹیگریٹڈ ڈوئل ہائیڈرولک کور پل والوز اور متعدد نیومیٹک بلو آف سرکٹس کے ساتھ معیاری آتی ہیں تاکہ سائیڈ سلائیڈرز، لفٹرز اور اندرونی تھریڈز والے پیچیدہ سانچوں کو قابل اعتماد طریقے سے سپورٹ کیا جا سکے۔
یورو میپ آٹومیشن انٹرفیس:پری وائرڈ یورو میپ 67 / یورو میپ 77 انٹرفیس معیاری کے طور پر لیس ہیں، جو خودکار حصے کو ہٹانے اور گیٹ تراشنے کے لیے ٹاپ انٹری تھری ایکسس سروو روبوٹس کے ساتھ براہ راست پلگ اینڈ پلے کنیکٹیویٹی کو فعال کرتے ہیں۔
ABS مولڈنگ کوالٹی کنٹرول
سطح کی تکمیل کی اصلاح:ہم جیٹنگ، نمایاں ویلڈ لائنوں، اور گیٹ بلش کو روکنے کے لیے درست انجیکشن اسپیڈ پروفائلنگ کا استعمال کرتے ہیں۔ یہ ثانوی عمل جیسے پینٹنگ، الیکٹروپلاٹنگ، یا الٹراسونک ویلڈنگ کے لیے تیار اعلی چمکدار سطحیں فراہم کرتا ہے۔
سنک مارک اور وار پیج کی تخفیف:اعلی صحت سے متعلق دباؤ رکھنے والے منحنی خطوط مسلسل مواد کو موٹے حصوں میں کھلاتے ہیں اور ٹھنڈک کے دوران پسلیوں کو مضبوط کرتے ہیں۔ یہ سطح کے افسردگی، بقایا تناؤ، اور جزوی مسخ کو ختم کرتا ہے۔
عمل اور جہتی تکراری قابلیت:ریئل ٹائم فیڈ بیک لوپس مسلسل میکانی طاقت اور سخت جہتی رواداری کی ضمانت دینے کے لیے انجکشن کی رفتار، چوٹی کیویٹی پریشر، اور کشن پوزیشن کی نگرانی کرتے ہیں۔
خرابی کی جامع روک تھام:ہمارے کنٹرول سسٹم فعال طور پر چاندی کی لکیروں (درجہ حرارت کے عین مطابق کنٹرول کے ذریعے)، شارٹ شاٹس (آپٹمائزڈ انجیکشن کی صلاحیت اور اسپیڈ پروفائلز کے ذریعے)، اور جلنے کے نشانات (قینچی حرارت اور مولڈ وینٹنگ کا انتظام کرکے) کی جڑوں کو فعال طور پر حل کرتے ہیں۔
مشین کا معائنہ، ترسیل اور فروخت کے بعد سپورٹ
سخت فیکٹری قبولیت کی جانچ (FAT):ہر مشین شپمنٹ سے پہلے 48 سے 72 گھنٹے مسلسل ڈرائی رن برداشت ٹیسٹ اور فل پریشر ہائیڈرولک معائنہ سے گزرتی ہے۔ یہ آپ کے خریداری کے معاہدے کے مطابق فراہم کردہ مکمل معائنہ کے ریکارڈ کے ساتھ، مہر کی سالمیت، پمپ کی کارکردگی، اور تھرمل استحکام کی تصدیق کرتا ہے۔
عالمی شپنگ اور حفاظتی پیکیجنگ:ہم شپنگ کے درست طول و عرض، مجموعی وزن، اور انکوٹرمز کی پہلے سے تصدیق کرتے ہیں۔ مشینوں کو مورچا روکنے والی کوٹنگز، ہیوی ڈیوٹی ویکیوم نمی پروف فوائل ریپنگ، اور اسٹیل سے تقویت یافتہ سکڈز سے محفوظ کیا جاتا ہے جو محفوظ سمندری نقل و حمل کے لیے بنائے گئے ہیں۔
تنصیب اور کمیشننگ:ہم سائٹ کی افادیت کے تقاضوں کو واضح کرتے ہیں اور آپریٹر کی جامع تربیت کے ساتھ ساتھ تیز رفتار پیداوار کی تیاری کو یقینی بنانے کے لیے ماہر ریموٹ تشخیص یا آن سائٹ کمیشننگ رہنمائی فراہم کرتے ہیں۔
فروخت کے بعد اور اسپیئر پارٹس:ہم مضبوط وارنٹی کوریج اور تیز رسپانس تکنیکی مدد پیش کرتے ہیں۔ ہم کم سے کم ڈاؤن ٹائم کی ضمانت کے لیے اہم متبادل حصوں (بشمول پیچ، سیل، والوز، اور کنٹرولرز) کی ذخیرہ شدہ انوینٹری کو برقرار رکھتے ہیں۔
اکثر پوچھے گئے سوالات
ڈاؤن لوڈ، اتارنا ٹیگ: abs انجیکشن مولڈنگ مشین، چین abs انجیکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری